 Etsi tuotteita
HMC630A (positiivinen T) vaakasuuntainen koneistuskeskus
Cat:Vaakakoneistuskeskus
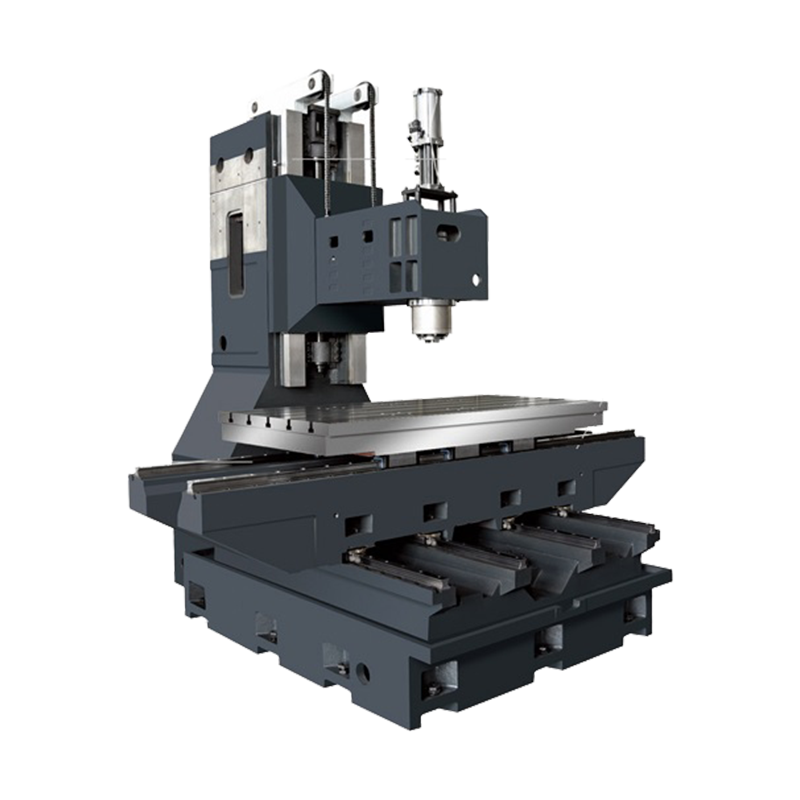
Sängyssä on positiivinen T-rakenne, pöytä liikkuu edestakaisin (Z-akseli), päätuki liikkuu ylös ja alas (Y-akseli) ja pylväs liikkuu vasemmalle ja ...
Katso tiedot
Se, tuleeko pystysuorasta työstökeskuksesta luotettava voittokeskus vai vain kallis karankannatin, riippuu siitä, missä sitä käytetään. Itse kone on neutraali; sovellus antaa sille tarkoituksen. Pystysuorat CNC-työstökeskukset ovat nykyään yleisiä muotissa, autoteollisuudessa, ilmailuteollisuudessa, uudessa energiassa ja tarkkuustekniikassa – mutta jokainen näistä kentistä työntää karaa, työkalunvaihtajaa ja työpöytää eri suuntaan.
Monet ostajat vertailevat ensin matkaa, karan nopeutta ja hintaa ja päättävät sen jälkeen työmäärän. Pystytyöstökeskuksessa tämä tilaus tuottaa yleensä joko ylimääritellyn koneen tai koneen, joka ei koskaan täysin sovi päätehtäväänsä. Parempi järjestys on määritellä osaperhe, tutkia vallitsevia lastuamisolosuhteita ja valita sieltä karan alue, vaimennusvaatimukset, pöydän koko, lastunhallinta ja makasiinikapasiteetti.
Pystykaran asettelu sopii hyvin keskikokoisille prismaattisille osille, joissa on useita ominaisuuksia: jyrsityt pinnat, poratut kuviot, kierrereiät ja muotoillut ääriviivat. Koska painovoima vetää lastun pois työkalusta, suojaus ja lastun siirto on yksinkertaisempaa kuin vaakasuuntaisella karalla. Todellinen kysymys on, vastaako konespesifikaatio konepajan tuotantorytmiä. Erämallit, työkaluvalikoima tilauskohtaisesti ja materiaalityyppi vaikuttavat kaikki tähän päätökseen enemmän kuin yksi esitteen suorituskykynumero.
Työskenneltyään satojen koneistuspajojen kanssa yksi ero on suurempi kuin jokaisen esitteen spesifikaatio: ostajat, jotka aloittavat osapiirustuksen, pysyvät rauhallisena; ostajat, jotka aloittavat karakäyrästä, päätyvät rationalisoimaan kompromissin.
Muotti- ja meistityöt ovat edelleen yksi vahvimmista pystysuuntaisten koneistuskeskusten sovellusalueista. Ruiskuvalumuotit, painevalut, meistotyökalut ja elektrodit käyttävät samaa geometriaa, joka suosii pystysuoraa karaa: syvät rivat, terävät kulmat ja muotoillut pinnat, jotka vaativat tasaista interpolaatiota ja suurta toistettavuutta. Tässä ympäristössä kone toimii harvoin suurimmalla metallinpoistolla; Työkuormitus liittyy tarkkuuden säilyttämiseen pitkien, puoliksi valvomattomien syklien ja toistuvien matalien ajojen aikana.
Monet muottipajat työskentelevät viimeistelytoleransseilla noin ±0,005–0,01 mm ja odottavat poikkeaman pysyvän vakaana koneen lämmetessä. Siksi valujäykkyys, erittäin tarkat kuularuuvit ja lämpökäyttäytyminen ennustavat paremmin suorituskykyä kuin karan maksiminopeus. Kun koneelta puuttuvat nämä ominaisuudet, oireet ilmenevät karkaistun työkaluteräksen varjoviivoina, aaltoiluna ja epäjohdonmukaisina reunamäärityksinä.
VMC:n tyypillisiä muottisovelluksia ovat:
 ZN-L1165 pystysuora koneistuskeskus joustavaan autojen työstöön Tämä pystysuora työstökeskus sopii prototyyppeihin ja pienten ja keskikokoisten sarjan osiin, kuten jarrusatulat ja ohjausvarret. Sen jäykkä rakenne ja nopea kara tukevat autoteollisuudessa yleistä sekaleikkausta, porausta ja kierteitystä. Näytä tuote →
| Sovellus | Tyypillinen materiaali | Avainkoneen tarkennus |
|---|---|---|
| Muovinen muottipesä | P20, S136, NAK80 | Tasainen muotoilu, lämpöstabiilisuus |
| Painevalumuotti | H13 tyypit | Jäykkyys, tärinänvaimennus |
| Leimaustyökalu | Karkaistu työkaluteräs | Kulutuskestävyys, toistettava sijoitus |
| Elektrodi | Grafiitti, kupari | Pölysuojaus, puhdas kara |
Autojen tuotanto liittyy usein erityisiin siirtolinjoihin; käytännössä suuri osa työstyksestä tapahtuu joustavasti. Pystytyöstökeskus on vakioratkaisu prototyypeille, koe-erille ja pienten ja keskisuurten sarjan osille, jotka eivät oikeuta erityistä linjaa. Tyypillisiä työkappaleita ovat jarrusatulat, ohjausnivelet, ohjausvarret, venttiilirungot, voimansiirtokotelot ja sähkömoottorien kotelot.
Autoteollisuudessa vallitsevat leikkausolosuhteet ovat sekalaiset: valuraudan tai alumiinin jaksoittaiset leikkaukset sekä toistuva poraus, kierre ja ura. Tämä yhdistelmä lisää painetta karan kiihtyvyyteen, jäykkään napautustarkkuuteen ja lastun huuhteluun. Jaksoaika on tärkein taloudellinen tekijä, joten kiihtyvyys ja työkalun vaihtonopeus ovat tärkeämpiä kuin absoluuttinen karan teho.
Sähköajoneuvon puolella sama pystytaso työntää moottorin päätykappaleet, invertterikotelot, kiskot ja vesijäähdytyslevyt. Nämä osat vaihtuvat lyhyiden alumiinilohkojen ja pitkien, matalien levyjen välillä yhdellä kokoonpanolla, joten jäykkä työpöytä joustavalla kiinnityksellä tulee välttämättömäksi.
Ilmailu liitetään usein suuriin viisiakselisiin pukkikoneisiin, mutta suuri osa lentokoneiden valmistuksesta sisältää yksityiskohtia: kannakkeita, liittimiä, lattialevyjä, välikappaleita ja rakenneosia, jotka sopivat mukavasti pystysuoralle työstökeskuksen pöydälle. Eräkoot ovat kohtuullisia, materiaalikustannukset korkeat ja mittojen jäljitettävyys on välttämätöntä – joten koneistuksen luotettavuus on yleensä suurempi kuin pelkkä nopeus.
Ohutseinäiset geometriat ovat erottuvin haaste. Työkappale painuu leikkauspaineen alaisena, mikä aiheuttaa paksuusvaihtelua ja tärinää. VMC auttaa, kun se voi ottaa vastaan tyhjiökalusteet ja lisätuen alhaalta, ja kun kara tarjoaa vakaan hitaalla vääntömomentilla viimeistelyajoja varten. Alumiiniseokset tuottavat myös pitkiä, sitkeitä lastuja, jotka on rikottava ja poistettava, muuten pinnan laatu ja työkalun käyttöikä heikkenevät.
Uusi energiasektori on laajentanut pystysuoran koneistuskeskuksen sovelluskarttaa merkittävästi. Akkutelineet, moduulien päätylevyt, virtakiskot, nestejäähdytyslevyt, latauspylväät ja ohjainkotelot kuuluvat suurien litteiden alumiiniosien perheeseen, joita pystytaso pystyy käsittelemään tehokkaasti.
Alumiiniseos ja kupari hallitsevat tätä materiaalivirtaa. Molemmat ovat pehmeämpiä kuin teräs, mutta tahmeampia, joten lastunhallinta ja pinnan puhtaus tulevat kriittisiksi. Akkuihin liittyvissä osissa metalliroskat ovat vakava laaturiski. Kone tarvitsee voimakkaan jäähdytysnesteen virtauksen, hyvin suunnitellut lasturuuvit ja helpon pääsyn työalueelle puhdistamista varten.
Työpöydän koko ja kantavuus ovat ratkaisevia, kun osat ovat pitkiä ja ohuita. 1 200–1 500 mm:n pöytä mahdollistaa kahden tai kolmen komponentin kiinnittämisen samaan kokoonpanoon, mikä lyhentää joutoaikaa ja säilyttää laadun tasaisena työkappaleesta toiseen.
 ZN-L1580 pystysuora koneistuskeskus hauraiden materiaalien koneistukseen Pidemmällä työpöydällä ja jäykällä rakenteella tämä keskus soveltuu safiirin, keramiikan ja komposiittien työstämiseen. Se säilyttää vakauden alhaisemmilla nopeuksilla hallitakseen matalia leikkauksia ja välttääkseen reunojen halkeilua. Näytä tuote →
Pääalojen lisäksi valmistajat käyttävät yhä enemmän pystysuuntaisia työstökeskuksia vähemmän ilmeisiin sovelluksiin. Safiirit, keraamiset, hiilikuitukomposiitit ja muut hauraat materiaalit työstetään pystytasolla timanttipinnoitetuilla työkaluilla ja suljetuilla karoilla, jotka suojaavat laakereita hankaavalta pölyltä. Koneen on pysyttävä jäykkänä alemmilla kierrosluvuilla, koska hauraat materiaalit tarvitsevat matalan leikkaussyvyyden ja hallittuja syöttöjä reunojen halkeamisen välttämiseksi.
Yleinen tarkkuustekniikka on edelleen laajin sovellusalue: pumput, venttiilit, vaihteistot, laipat, jigit, kiinnikkeet ja kertaluonteiset varaosat. Työpajassa yksi VMC voi palvella viittä eri toimialaa yhdessä viikossa. Tämä joustavuus riippuu kolmesta ominaisuudesta: automaattisesta työkalunvaihtajasta, jossa on tarpeeksi kapasiteettia, nopeasti uudelleenkonfiguroitavasta työpistejärjestelmästä ja ohjaimesta, joka tekee mittaus- ja työkaluasetusrutiineista yksinkertaisia.
Kun hakukenttä on selvä, valintaprosessi yksinkertaistuu. Alla olevassa taulukossa on yhteenveto tyypillisistä koneprioriteeteista, jotka eri toimialat asettavat samalle pystytasolle.
| Sovellus field | Karan nopeusalue | Avain koneen prioriteetti |
|---|---|---|
| Muodosta ja kuole | 8000-12000 rpm | Muotoilun tarkkuus, jäykkyys, lämpöstabiilisuus |
| Autojen osat | 12 000-15 000 rpm | Nopea ATC, nopea kiihtyvyys, jäykkä koputus |
| Ilmailun yksityiskohdat | 10 000-15 000 rpm | Viiden akselin vaihtoehto, jäähdytysnesteen hallinta |
| Uutta energiaa | 10 000-15 000 rpm | Sirujen poisto, suuri pöytäkapasiteetti |
| Työliikkeet / yleiset | 10 000-12 000 rpm | Joustavuus, nopea asennus, luotettava ATC |
Rakenteellinen valinta on myös pysty- ja vaakakoneistuksen välillä. Prismaattisille osille, jotka tarvitsevat työskentelyä useilla pinnoilla, vaakasuora kone antaa uuden pinnan jokaisella indeksillä, minkä vuoksi volyymivalmistajat suosivat sitä usein. Yksipuolisessa työskentelyssä, syvien taskujen ja toistuvien vaihtojen yhteydessä pystysuoran koneen saavutettavuus ja kompakti tilanjälki ovat yleensä parempi vaihtoehto. The vaakasuora vs. pystysuora koneistuskeskuksen vertailu selittää eron päivittäisissä käyttöehdoissa.
CNC-pystytyöstökeskuksen sovellusalueet eivät ole markkinointiluetteloita; ne ovat tarkistuslista odotuksista. Koneen tulee ottaa vastaan leikkausvoimat, pitää kiinni toleranssista, poistaa lastut ja vastata konepajasi todellisuudessa olevan erän kokoa. Aloittamalla sovelluksesta annat konesuunnittelun toimia puolestasi. Kun VMC valitaan tällä tavalla, siitä tulee yksi monipuolisimmista ja luotettavimmista laitteista tehtaalla.

Sängyssä on positiivinen T-rakenne, pöytä liikkuu edestakaisin (Z-akseli), päätuki liikkuu ylös ja alas (Y-akseli) ja pylväs liikkuu vasemmalle ja ...
Katso tiedot
Tämän sarjan työstökeskuksen kolmiakselinen tukipinta käyttää tilaan telan lineaariohjainta, joka on helppo huoltaa, pieni kitkavastus, nopea liikk...
Katso tiedot
Kone käyttää kiinteän portaalirungon ja sängyllä liikkuvan pöydän rakennemuotoa. Palkkipylvääseen integroitu suunnittelu, jolla on korkea jäykkyys ...
Katso tiedot
Kone käyttää kiinteän portaalirungon ja sängyllä liikkuvan pöydän rakennemuotoa. Palkkipylvääseen integroitu suunnittelu, jolla on korkea jäykkyys ...
Katso tiedot
Kone käyttää kiinteän portaalirungon ja sängyllä liikkuvan pöydän rakennemuotoa. Palkkipylvääseen integroitu suunnittelu, jolla on korkea jäykkyys ...
Katso tiedot
Kone käyttää kiinteän portaalirungon ja sängyllä liikkuvan pöydän rakennemuotoa. Palkkipylvääseen integroitu suunnittelu, jolla on korkea jäykkyys ...
Katso tiedot
Pääasiassa prosessoimaan rautateiden kauttakulkuvetureiden sisäisiä profiileja; Autojen kapeat ja pitkät osat; TV-kehykset, reunakehykset, viestint...
Katso tiedot
Varustettu yhdellä pystysuoralla ja yhdellä vaakavaihteella, lähtövääntömomentti on suuri, leikkausvoima on vahva. Kiinni jälkeen ylätasolla ja siv...
Katso tiedot
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
