 Etsi tuotteita
Pystysuuntainen työstökeskus ZN-V855
Cat:Pystysuuntainen työstökeskus
Tämä työstökeskussarja on kiinnitetty A-muotoon vaikuttavapylvääseen, työpöydän liikkuva rakenne, perusosien korkea jäykkyys, liikkuvien osien keve...
Katso tiedot
CNC-valmistus – automaatio- ja tuotantostrategia
Neljä rakenteellista etua – painovoima, lavat, työkalusyvyys ja jäykkyys – tekevät tavallisesta vaihdosta jatkuvan, valvomattoman tuotannon.
The vaakasuora työstökeskus tukee valonpoistoa ja valvomatonta koneistusta ensisijaisesti neljän rakenteellisen edun ansiosta: painovoima-avusteinen lastunpoisto, automaattiset lavanvaihtajat, jotka mahdollistavat jatkuvan osien lataamisen, suuri työkalumakasiinikapasiteetti pidentää työkalun käyttöikää ja jäykkä rakenne, joka kestää pitkiä, keskeytymättömiä leikkausjaksoja. Toisin kuin pystyasennossa, cnc vaakakoneistus suuntaa karan lattian suuntaisesti, joten lastut putoavat pois leikkausalueelta painovoiman vaikutuksesta sen sijaan, että ne kerääntyisivät työkappaleen päälle.
Tämä yksittäinen suunnitteluvaihtoehto on perusta tunteja - joskus päiviä - valvomattomalle tuotannolle, koska lastujen kertyminen on yksi yleisimmistä työkalun rikkoutumisen, huonon pinnanlaadun ja suunnittelemattomien seisokkien syistä yön yli ajettaessa.
vaakasuora työstökeskus
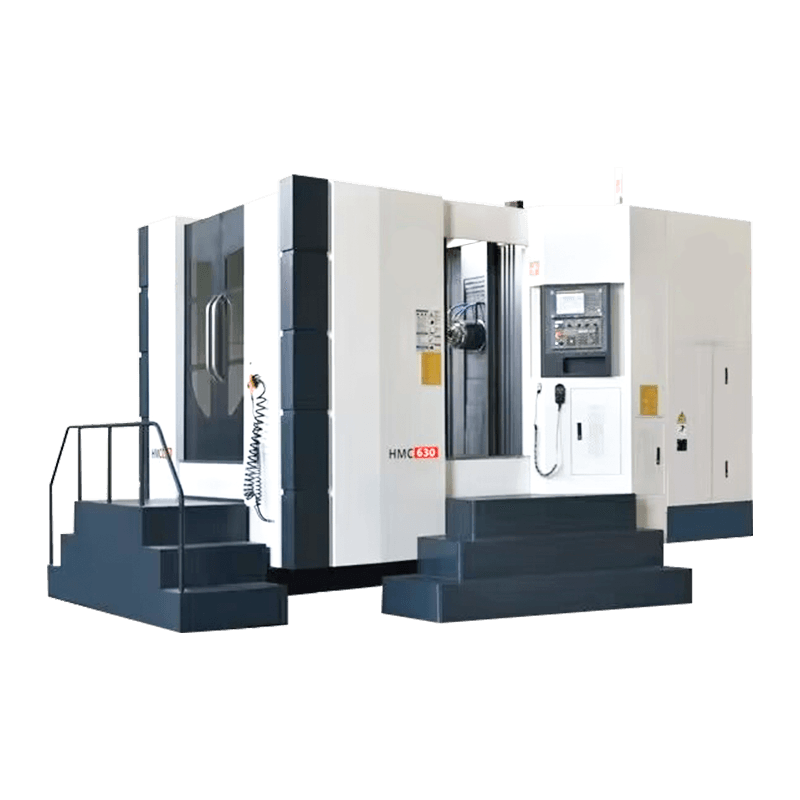
Moderni cnc hmc kone on suunniteltu tuotantojärjestelmäksi eikä itsenäiseksi työkaluksi – itseohjautuvaksi soluksi, joka voi kestää työvuoron vaihdon tai kokonaisen viikonlopun ilman ihmisen puuttumista.
Suurin yksittäinen vaakatason valvomattoman koneistuksen mahdollistaja on automaattinen paletinvaihtaja (APC). Kun kara leikkaa yhdellä lavalla, käyttäjä – tai automaattinen lastausjärjestelmä – voi ladata, purkaa tai tarkastaa toisen lavan osia työkuoren ulkopuolella. Kun nykyinen sykli on päättynyt, kone vaihtaa lavat sekunneissa, usein alle 15 sekunnissa kaksoislavajärjestelmään ja aloittaa välittömästi seuraavan ohjelman.
Monet vaakasuorat alustat laajentavat tämän konseptin 4, 8, 12 tai jopa 20 aseman lava-altaiksi. Kussakin lavassa voi olla erilainen kiinnike, osanumero tai ohjelma, jolloin myymälä voi asettaa jonoon kymmeniä töitä, jotka suoritetaan peräkkäin ilman käyttäjää. Tämä on tärkeä syy cnc vaakakoneistus on suositeltu korkean sekoituksen, keskisuurten ja suurten volyymien tuotantoympäristöissä, joissa osia on tuotettava jatkuvasti yön yli.
| Lavojen määrä | Tyypillinen valvomaton käyttöaika | Soveltuu parhaiten |
|---|---|---|
| 2 lavaa | 2-4 tuntia | Lounastauot, yhden vuoron välit |
| 6-8 lavaa | 8-16 tuntia | Yön ja toisen vuoron tuotanto |
| 16-20 lavaa | 24-72 tuntia | Viikonloppu tai täydet valot sammuvat |
Valvomaton koneistus epäonnistuu nopeasti, jos koneesta loppuvat käyttökelpoiset työkalut kesken jakson. Tästä syystä vaakasuuntaiset työstökeskukset on yleensä varustettu työkalumakasiinilla, jossa on 60 - yli 300 taskua, mikä ylittää huomattavasti monille pystysuorille koneille tyypillisen 20-40 työkalukapasiteetin. Suuremmalla makasiinilla myymälä voi esiladata päällekkäisiä työkaluja erittäin kuluvia toimenpiteitä, kuten porausta ja rouhintaa, varten, joten ohjaus vaihtaa automaattisesti varatyökaluun, kun työkalun käyttöikätiedot osoittavat, että kuluminen on ylittänyt kynnyksen.
Työkalun käyttöiän hallintajärjestelmät seuraavat jokaisen työkalun työkiertojen määrää, leikkausminuutteja tai karan kuormitusta ja tekevät automaattisia työkalun muutoksia ennen kuin vika ilmenee. Jotkin säätimet tukevat myös työkalun rikkoutumisen havaitsemista karan kuormituksen valvonnan tai laser-/kontaktityökalun asettimien avulla, pysäyttämällä ohjelman tai vaihtamalla sisartyökaluun, jos katkeaminen havaitaan. Tämä kerrostettu redundanssi on ratkaiseva syy siihen cnc vaakakoneistus on luotettu pitkiin valvomattomiin sykleihin sellaisilla aloilla kuin ilmailu- ja autokomponenttien valmistus.
Tärkeä rakenteellinen ominaisuus, joka tukee valvomatonta käyttöä, on B-akselin pyörivä pöytä, jonka avulla työkappaletta voidaan pyörittää - tyypillisesti jopa 0,001 asteen välein - niin, että kappaleen useita pintoja voidaan työstää yhdellä asennuksella. Pystysuorassa koneessa viisipuolisen pääsyn saavuttaminen edellyttää yleensä, että käyttäjä sijoittaa osan fyysisesti uudelleen tai kiinnittää sen uudelleen, mikä on mahdotonta valvomattoman ajon aikana. A cnc hmc kone poistaa tämän riippuvuuden tuomalla työkalun osan eri puolille automaattisesti.
Harkitse valettua koteloa, joka vaatii koneistuksen neljältä sivulta plus kaksi kulmaporausta. Pystysuorassa koneessa tämä osa saattaa vaatia kolme erillistä asetusta, joista jokainen vaatii manuaalisen uudelleenasemoinnin ja uudelleenviittauksen – selvästi yhteensopimaton valotuotannon kanssa. Pyörivällä pöydällä varustetussa vaakakoneessa sama osa voidaan usein suorittaa yhdellä tai kahdella automaattisella asetuksella, jolloin B-akseli indeksoi toimintojen välillä ilman käyttäjän syöttöä.
Koska kara on vaakatasossa, lastut vedetään luonnollisesti alaspäin painovoiman avulla kuljettimille sen sijaan, että ne asettuvat osalle tai kiinnitystaskuihin. Tämä vähentää dramaattisesti lastujen uudelleenleikkauksen riskiä, joka on yleinen pintavikojen ja työkalun kulumisen syy pitkien valvomattomien ajojen aikana. Useimmat vaakasuorat alustat yhdistävät tämän geometrian korkeapaineisen karan läpi kulkevan jäähdytysnesteen, jatkuvaan käyttöön tarkoitettujen lastukuljettimien ja jäähdytysnesteen suodatusjärjestelmien kanssa, jotka on suunniteltu toimimaan 24–72 tuntia ilman manuaalista puhdistusta.
Valvomaton koneistus edellyttää, että kone havaitsee ongelmat ja reagoi niihin ilman ihmisen läsnäoloa. Moderni cnc vaakakoneistus keskukset yhdistävät useita valvontakerroksia tämän mahdollistamiseksi:
Tietoja
Yhdessä nämä järjestelmät mahdollistavat a cnc hmc kone korjaamaan itse pieniä muutoksia ja pysäyttämään itsensä turvallisesti vakavan ongelman ilmetessä sen sijaan, että jatkaisit käyttöä ja tuottaisit romuosia tai aiheuttaisit laitevaurioita.
Vaikka lava-altaat käsittelevät kiinnitettyjä osia erittäin hyvin, monet liikkeet laajentavat valvontaa entisestään integroimalla robottikäsivarsia tai pukkikuormaajia, jotka sijoittavat raakavaraston suoraan kalusteisiin ja poistavat valmiit osat. Tämä on erityisen yleistä pienissä, suurempia määriä valmistetuissa komponenteissa, joissa kuusiakselinen robotti voi huoltaa useita lavoja tai jopa useita koneita yhdeltä esitysalueelta.
Koska vaakasuuntaiset työstökeskukset suunnitellaan tyypillisesti avoimilla, helposti saavutettavilla kuorma-asemilla leikkauskuoren ulkopuolella, ne integroituvat helpommin robottikennoihin kuin monet pystysuuntaiset mallit, joissa kuormitusalue on usein päällekkäinen lastun suojaukseen käytetyn kotelon kanssa. Tämä yhteensopivuus on tärkein syy siihen, että valmistajat skaalautuvat kohti täydellistä valonpoistotuotantoa standardoivat vaakaalustoja.
Pelkkä laitteisto ei takaa onnistunutta ilman valvontaa - ohjelman luotettavuudella on yhtä paljon merkitystä. Liikkeet, joissa valot loppuvat, noudattavat tyypillisesti strukturoitua varmennusprosessia ennen työn siirtämistä yön yli:
Menestystä
Hyvin suunniteltu yöjuoksu a cnc vaakakoneistus Keskus pystyy yleensä saavuttamaan karan käyttöasteen yli 85 % verrattuna 30–50 %:n käyttöasteeseen, joka on tyypillistä manuaalisesti hoidetuille yhden vuoron toiminnoille.
| tekijä | Vaakakoneistuskeskus | Pystysuuntainen työstökeskus |
|---|---|---|
| Sirun evakuointi | Painovoima-avusteinen, minimaalinen kertyminen | Siruja voi kertyä osan pinnalle |
| Monipuolinen pääsy | Sisäänrakennettu B-akselin pyörivä pöytä | Vaatii manuaalisen uudelleenkiinnityksen |
| Lavojen yhdistäminen | Vakio, jopa 20 lavaa | Vähemmän yleisiä, pienempiä uima-altaita |
| Tyypillinen työkalulehti | 60-300 taskua | 20-40 taskua |
| Paras vartioimaton kesto | Yöstä useaan päivään | Yksittäinen tauko muutamaan tuntiin |
Myymälöitä, jotka ovat uusia valotuotannossa a cnc hmc kone hyötyvät usein standardoidusta ajoa edeltävästä tarkistuslistasta kalliiden yön yli tapahtuvien vikojen välttämiseksi. Tähän tulisi sisältyä vähintään kiinnittimen kiristysvoiman tarkistaminen, raakavarastomäärän vastaavuuden varmistaminen ladattujen kuormalavojen määrään, työkalun käyttöiän laskurien nollauksen ja tarkkuuden tarkistaminen, anturin syklien testaus oikean offset-sovelluksen varmistamiseksi ja koneen hälytyshistorian tarkistaminen edellisen työvuoron toistuvien varoitusten varalta.
Varoitus
Ensimmäisen tuotteen tarkastuksen ohittaminen ennen valvomatonta ajoa on yleisin yksittäinen syy romutettuihin eriin – varmista aina ensin syklin aika ja työkalun kuluminen valvonnassa.
Tätä kurinalaisuutta noudattavat kaupat raportoivat jatkuvasti romumääriä valvomattomien ajojen aikana, jotka ovat verrattavissa läsnä olevaan tuotantoon, usein alle 2 % , samalla kun se vastaa täyden lisätuotannon siirtoa ilman lisätyövoimakustannuksia.
Vaakasuuntaisen työstökeskuksen käyttö valaistustuotannossa perustuu etujen yhdistämiseen: painovoiman kannalta suotuisa lastuvirtaus, automaattinen useiden lavojen lastaus, suuret työkalumakasiinit kulumisen valvonnalla, integroitu monipuolinen pääsy ja vahva yhteensopivuus robottiautomaation kanssa. Yksittäin jokainen ominaisuus vähentää yhtä vikakohtaa; yhdistettynä ne mahdollistavat a cnc hmc kone toimii luotettavasti koko työvuoron, yön tai viikonlopun ajan minimaalisella romun tai seisokkien riskillä. Valmistajille, jotka arvioivat laitteita korkean käytön ja vähän työvoimaa vaativaan tuotantoon, nämä ominaisuudet selittävät miksi cnc vaakakoneistus on edelleen ensisijainen alusta vakaville valvomattomille ja valot sammutetuille toimille.

Tämä työstökeskussarja on kiinnitetty A-muotoon vaikuttavapylvääseen, työpöydän liikkuva rakenne, perusosien korkea jäykkyys, liikkuvien osien keve...
Katso tiedot
Kone käyttää ristiin liukuvaa satulan rakennetta, pöytä liikkuu ympäri (X-akseli), päätuki liikkuu ylös ja alas (Y-akseli) ja satula liikkuu edesta...
Katso tiedot
Sänky käyttää käänteistä T-rakennetta, pöytä liikkuu ympäri (X-akseli), päätuki liikkuu ylös ja alas (Y-akseli) ja pylväs liikkuu edestakaisin (Z-a...
Katso tiedot
Poraus- ja kierteityskeskuksella ZN-T6 on helppokäyttöisyys, korkea luotettavuus, erittäin korkea kustannustehokkuus, ja sitä on lisättävä yleisess...
Katso tiedot
Kone käyttää kiinteän portaalirungon ja sängyllä liikkuvan pöydän rakennemuotoa. Palkkipylvääseen integroitu suunnittelu, jolla on korkea jäykkyys ...
Katso tiedot
Kone käyttää kiinteän portaalirungon ja sängyllä liikkuvan pöydän rakennemuotoa. Palkkipylvääseen integroitu suunnittelu, jolla on korkea jäykkyys ...
Katso tiedot
Kone käyttää kiinteän portaalirungon ja sängyllä liikkuvan pöydän rakennemuotoa. Palkkipylvääseen integroitu suunnittelu, jolla on korkea jäykkyys ...
Katso tiedot
Erittäin tarkka / nopea / helppokäyttöinen CNC-pintahiomakone X-akselin hydraulinen / YZ-akselin servo / CNC-järjestelmä. Poikkiliukurakenne, pöydä...
Katso tiedot
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
