Etsi tuotteita
Pystysuuntainen työstökeskus ZN-V855
Cat:Pystysuuntainen työstökeskus
Tämä työstökeskussarja on kiinnitetty A-muotoon vaikuttavapylvääseen, työpöydän liikkuva rakenne, perusosien korkea jäykkyys, liikkuvien osien keve...
Katso tiedot
Kun työstät alumiinikoteloita, poraat ja kierrätät tuhansia reikiä työvuoroa kohden tai pidät tiukasta pintakäsittelystä, 3-akselinen CNC-linjakisko pystysuora koneistuskeskus voittaa usein laatikko-koneen. Johtopäätös on suoraviivainen: lineaariohjaimet tarjoavat nopeampia nopeita liikkeitä, paremman paikannustarkkuuden ja tasaisemman pitkän aikavälin suorituskyvyn. Mutta niiden kattojen jäykkyys tarkoittaa, että ne eivät ole oikea valinta teräksen tai valurautaaihioiden raskaaseen rouhintaan. Tämä opas erittelee rakenteen, tekniset tiedot, valintakriteerit ja todelliset kompromissit.
3-akselinen CNC-linjakiskon pystysuora työstökeskus käyttää kolmea lineaarista akselia – X, Y ja Z – lineaarisilla ohjauskiskoilla karkaistujen laatikkoratojen sijaan. Kara on pystysuora, mikä tarkoittaa, että työkalu osoittaa alaspäin työpöytää kohti. "Linekiskon" osa viittaa kierrättäviin lineaarisiin ohjaimiin, tyypillisesti rulla- tai pallotyyppisiin ohjaimiin, jotka kannattavat pilaria, pöytää ja karapäätä.
Erotuksella on merkitystä, koska lineaarisilla ohjaimilla on paljon pienempi kitka kuin laatikkomailla. Tämä pienempi kitka mahdollistaa nopeamman kiihtyvyyden, suuremman nopean liikenopeuden ja hienomman interpoloinnin. Tyypillinen 3-akselinen linjakisko VMC voi kiihdyttää 36-48 m/min ja pitää paikannustarkkuuden 0,005 mm:n sisällä 300 mm:n matkalla. Laatikkokoneet pyörivät yleensä nopeudella 15–24 m/min, ja ne luottavat vaimennus kitkaan.
Ei-rautapitoisten materiaalien nopeaan poraukseen, kierteitykseen ja kevyeen jyrsintään linjakiskomalli on oletusvalinta. Esimerkiksi ZNV850 on rakennettu tämän periaatteen ympärille ja se on suunnattu 3-akseliseen nopeaan koneistukseen pienellä jalanjäljellä.
Valinta lineaaristen ohjainten ja laatikkotapojen välillä ei tarkoita sitä, että joku olisi yleisesti parempi. Kyse on oppaan tyypin sovittamisesta työmäärään. Alla olevassa taulukossa on yhteenveto käytännön eroista.
| Ominaista | Lineaarinen opas (linjakisko) | Box Way (Hard Rail) |
|---|---|---|
| Kitkakerroin | 0,002–0,005 | 0,05–0,15 |
| Nopea kulku | 36–60 m/min | 15-30 m/min |
| Tärinänvaimennus | Alempi; perustuu esilataukseen | Korkeampi; luonnollinen vaimennus |
| Raskas rouhintakapasiteetti | Rajoitettu kiskokuormituksen mukaan | Erinomainen syviin leikkauksiin |
| Tarkkuus ajan myötä | Erittäin vakaa asianmukaisella voitelulla | Vaatii säännöllistä säätöä |
| Parasta varten | Alumiini, poraus, kierteitys, nopea jyrsintä | Teräs, valurauta, raskas ontelo rouhinta |
Jos osasi ovat enimmäkseen alumiinia tai ohutseinämäistä terästä ja sykliaikasi riippuvat nopeista työkalunvaihdoista ja nopeista liikkeistä reikien välillä, linjakisko on oikea valinta. Jos poistat 5 mm massaa 4140-teräslohkosta 100 mm:n tasojyrsintäkoneella, laatikostot kestävät paremmin ja kestävät pidempään.
"Ratakiskokoneet eivät ole heikompia – ne ovat eri vahvoja. Virhe on, että niitä pyydetään tekemään työtä, johon niitä ei koskaan suunniteltu."
3-akselinen VMC siirtää työkalua vain X-, Y- ja Z-asennossa. Tämä tarkoittaa, että se voi jyrsiä litteitä pintoja, taskuja, uria ja askelmia; pora- ja kierrereikäkuviot; ja reikä tarkat halkaisijat. Se ei voi kallistaa työkalua tai pyörittää työkappaletta samanaikaisesti, joten se ei voi tuottaa monimutkaisia muotoiltuja pintoja tai alileikkauksia yhdellä asennuksella.
Prismaisille osille, joissa on ominaisuuksia useilla pinnoilla, tarvitset joko useita asetuksia tai 4. akselin pyörivän pöydän. Jos piirustuksessasi on siipipyörän siivet, turbiinin siivet tai syviä 3D-onteloita, 5-akselinen kone on oikea työkalu. Kaikkeen muuhun – kannakkeisiin, levyihin, koteloihin, jakotukkiin ja muottipohjaan – 3-akselinen linjakisko VMC on kustannustehokkain ratkaisu.
Katso, kuinka kone todella suorittaa syklin, mukaan lukien työkalujen vaihdot ja jäähdytysnesteen virtaus pystysuoran työstökeskuksen työprosessi . Tuossa artikkelissa selitetään sekvenssi karan käynnistyksestä osan purkamiseen.
Kun verrataan 3-akselisia linjakisko-VMC:itä, viisi erittelyä ohjaa suurimman osan suorituskyvyn eroista: liikekoko, karan nopeus, pikaliike, työkalun vaihtoaika ja ohjausesijännitysluokka. Alla olevassa taulukossa on lueteltu keskikokoisille koneille tyypilliset alueet.
| Erittely | Lähtötaso | Tuotantotaso |
|---|---|---|
| X/Y/Z matka | 600 × 400 × 500 mm | 1 100 × 600 × 600 mm |
| Karan nopeus | 8000 rpm | 12 000-15 000 rpm |
| Nopea kulku | 30 m/min | 48 m/min |
| Työkalun vaihtoaika | 3-5 s | 1,5–2,5 s |
| Paikannustarkkuus | ±0,008 mm | ±0,005 mm |
| Toistettavuus | ±0,005 mm | ±0,003 mm |
Tuotantotyössä työkalunvaihtajalla on yhtä suuri merkitys kuin karalla. ZNL1270:n kaltainen kone, jossa on automaattinen työkalunvaihto, vähentää leikkaamatta jäänyttä aikaa ja pitää toistettavuuden tiukkana pitkillä ajoilla. Tarkista, käyttääkö ATC mekaanista vartta vai nokkakäyttöä, ja vahvista työkalusta työkaluun -aika sekuntikellolla esittelyn aikana.
Linjakiskon 3-akselisia VMC:itä käytetään laajalti autojen osissa, uusissa energiakomponenteissa, muottien valmistuksessa ja safiirien käsittelyssä. Jokainen sovellus asettaa koneelle erilaisia vaatimuksia.
Jos osasi ovat pääasiassa alumiinia tai kuparia, linjakisko on lähes aina oikea valinta. Jos karkaistu teräs on yli 45 HRC, harkitse laatikkokonetta tai hybridimallia.
Ostajat keskittyvät usein karan nopeuteen ja jättävät huomiotta ohjausjärjestelmän, valumassan ja lämpökompensointistrategian. Tässä on yleisimmät virheet ja niiden välttäminen.
Varoitus: Älä osta linjakiskokonetta teräksen tai valuraudan raskaaseen rouhintaan. Kiskot kuluvat ennenaikaisesti ja tarkkuus heikkenee 12–18 kuukauden kuluessa.
Tietoja: Tarkista lineaariohjaimen esijännitysluokka. Käytä erittäin tarkkaan työskentelyyn esikuormitusta 0,02 - 0,05 C. Yleiseen jyrsintään 0,05 - 0,1 C on hyväksyttävä.
Menestys: Pyydä koeleikkausta todelliselle materiaalillesi. Mittaa pinnan viimeistely ja reiän halkaisija 4 tunnin ajon alussa ja lopussa. Se kertoo enemmän kuin tekniset tiedot.
Erittäin tarkkaan työhön ZNL1160:n kaltaisessa koneessa on jäykkä alusta, jossa on tarkkoja lineaarisia ohjaimia ja lämpökompensoitu kara. Se on suunniteltu sovelluksiin, joissa 0,005 mm:n toistettavuus ei ole valinnainen.
3-akselinen CNC-linjakisko pystysuora työstökeskus on oikea työkalu, kun nopeus, tarkkuus ja pinnan viimeistely ovat tärkeämpiä kuin raaka leikkausvoima. Se on erinomainen alumiinissa, porauksessa, kierteittämisessä ja kevyessä jyrsinnässä. Se kamppailee raskaan teräksen rouhintaan. Tarkista ennen ostamista ohjaimen esijännitys, pikaliike, työkalun vaihtoaika ja valumassa. Testaa konetta omalla materiaalillasi. Jos tulokset pysyvät pitkän juoksun lopussa, olet löytänyt koneen, joka maksaa itsensä takaisin.

Tämä työstökeskussarja on kiinnitetty A-muotoon vaikuttavapylvääseen, työpöydän liikkuva rakenne, perusosien korkea jäykkyys, liikkuvien osien keve...
Katso tiedot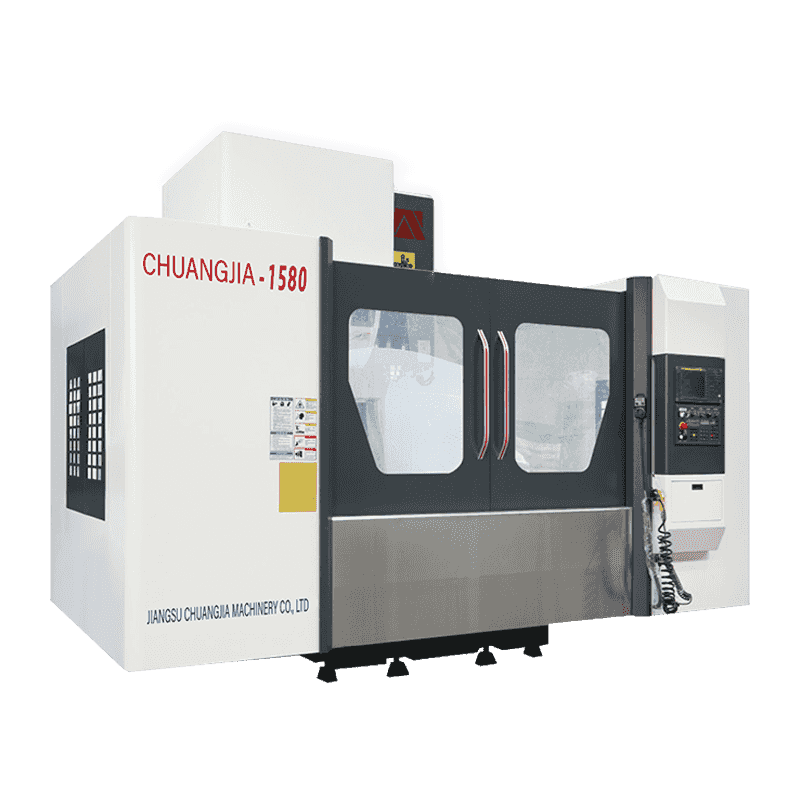
Tämä koneistuskeskussarja on kiinnitetty A-muotoon vaikuttavapylvääseen, työpöydän liikkuva rakenne, perusosien korkea jäykkyys, liikkuvien osien k...
Katso tiedot
Tämän sarjan työstökeskuksen kolmiakselinen tukipinta käyttää tilaan telan lineaariohjainta, joka on helppo huoltaa, pieni kitkavastus, nopea liikk...
Katso tiedot
Kone käyttää kiinteän portaalirungon ja sängyllä liikkuvan pöydän rakennemuotoa. Palkkipylvääseen integroitu suunnittelu, jolla on korkea jäykkyys ...
Katso tiedot
Kone käyttää kiinteän portaalirungon ja sängyllä liikkuvan pöydän rakennemuotoa. Palkkipylvääseen integroitu suunnittelu, jolla on korkea jäykkyys ...
Katso tiedot
Työstökone soveltuu erityisesti erilaisten metallimateriaalien, kuten tasojen, askelmien ja erityismuotojen, tarkkuushiontaan, ja sitä käytetään la...
Katso tiedot
Työstökone soveltuu erityisesti erilaisten metallimateriaalien, kuten tasojen, askelmien ja erityismuotojen, tarkkuushiontaan, ja sitä käytetään la...
Katso tiedot
Käsittelee eniten raideliikenteen kauttakulkuvetureiden sisäisiä profiileja; Autojen kapeat ja pitkät osat; TV-kehykset, reunakehykset, viestintäla...
Katso tiedot
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.