Etsi tuotteita
Pystysuuntainen työstökeskus ZN-L1165
Cat:Pystysuuntainen työstökeskus
Tämä koneistuskeskussarja on kiinnitetty A-muotoon vaikuttavapylvääseen, työpöydän liikkuva rakenne, perusosien korkea jäykkyys, liikkuvien osien k...
Katso tiedot
Neljäs akseli harvoin tekee koneesta nopeamman. Se poistaa asennuksen, jossa toleranssisi katosi, ja se on ainoa järkevä syy maksaa siitä.
Venttiilin runko saavuttaa pöydän, jossa on reiät kolmella sivulla ja 0,02 mm:n paikkamerkintä kahden välissä. Kolmiakselisessa pystysuorassa työstökeskuksessa, jossa on kolme asetusta ja kolme peruspisteen palautusta. 4-akselisessa pystysuorassa CNC-työstökeskuksessa on yksi asetus ja yksi peruspiste. Tämä ero, ei esitteen karan nopeus, on se, mitä varten neljäs akseli ostetaan.
Johtopäätös ensin: neljäs akseli maksaa itsensä takaisin, kun osaperheessä on koneistettu piirteitä useammalla kuin kahdella pinnalla, työkappaleeseen voidaan tarttua pyörivän akselin ympäri ja erä toistuu riittävän usein ottamaan vastaan pyörivän yksikön, takapylvään, CAM-jälkiprosessorin ja kuljettajan koulutuksen. Jos jokin näistä kolmesta ehdosta epäonnistuu, kolmiakselinen kone, jolla on parempi työpito, tekee yleensä saman osan pienemmällä rahalla.
Nyrkkisääntö: jos osan siirtäminen asetusten välillä maksaa yli 10 prosenttia syklin ajasta ja istukka tai keskiö voi pitää sen, suorita neljän akselin numerot ennen uuden kolmiakselisen koneen tilaamista.
Pystytyöstökeskuksessa neljäs akseli on lähes aina vakiopöytään asennettu pyöröpöytä, joka kääntää työkappaletta X-akselin, joka on A-akseli, ympäri. Kara liikkuu edelleen X:ssä, Y:ssä ja Z:ssä. Muutosta on se, että kappale voidaan tuoda työkaluun vinossa sen sijaan, että se irrotetaan ja pyöritetään käsin.
Indeksoidussa tilassa pyörivä pöytä asettaa osan kiinteään kulmaan, puristaa ja leikkaus jatkuu; ohjaus käsittelee sitä ylimääräisenä paikannusakselina. Tavallinen CAM-lähtö yleensä kattaa tämän, ja pyörivä yksikkö tarvitsee vain vakaan paikannustarkkuuden.
Samanaikaisessa tilassa A-akseli liikkuu työkalun ollessa leikkauksessa, jolloin syntyy kierrettyjä profiileja, kierreportteja ja nokkamuotoja yhdellä jatkuvalla ajolla. Se vaatii jälkiprosessorin, joka ymmärtää pyörivää kinematiikkaa, ohjausta, jossa pyörivä käyttö on integroitu eikä lisätty myöhemmin, ja ohjelmoija, joka on tehnyt neliakselista työtä aiemmin.
Pystysuuntaisen koneen neljäs akseli pitää osaa vaakasuuntaisella pyörimisakselilla pystykaran alla: kiinnitys pysyy näkyvissä, lastut irtoavat ja työkalut ovat vakiona. Pyörivällä lavalla varustettu vaakasuora kone saavuttaa enemmän pintoja ajoa kohti ja poistaa lastut syvistä porauksista paremmin, mutta se maksaa enemmän ja tarvitsee yleensä hautakivikiinnityksen. Noin 500 mm:n kuution alapuolella pystysuora on yleensä halvempi paikka aloittaa.
| Kokoonpano | Liike | Monipuolisen osan asetukset | Tyypillinen istuvuus | Tärkein kompromissi |
|---|---|---|---|---|
| Kolmiakselinen VMC | X, Y, Z | Kahdesta neljään | Lautaset, yksipuolinen työ, pieni äänenvoimakkuus | Peruspiste nollautuu asetusten välillä |
| Indeksoitu 3 1 | X, Y, Z plus A paikannus | yhdestä kahteen | Ominaisuudet kiinteissä kulmissa osan ympärillä | Ei jatkuvaa pyörivää interpolointia |
| Samanaikainen neljä akselia | X, Y, Z plus interpoloitu A | Yksi | Käärityt profiilit, nokat, kierreportit | CAM-posti- ja -selvitystarkastukset |
| Viisiakselinen | Kolme lineaarista plus kaksi pyörivää | Yksi | Monimutkaiset ääriviivat ja alaleikkaukset | Korkeammat kone-, ohjelmointi- ja törmäyskustannukset |
Neljättä akselia oikeuttava teos on harvoin eksoottista. Se toistetaan, ja kasvojen välisen kulmasuhteen on säilyttävä osasta toiseen. Neljä perhettä tulee uudestaan ja uudestaan:
Neljäs akseli harvoin lyhentää leikkausta. Se poistaa asennuksen, ja suurin osa toleranssista katoaa.
Autoteollisuus, uusi energia, muottien valmistus ja safiirien käsittely ovat aloja, joilla tämä kuvio näkyy useimmiten. Volyymi muuttaa aritmetiikkaa: muutamalla sadalla osalla kuukaudessa aikasäästö per kappale on suurempi kuin käsin kiinnittämisen joustavuus.
Yleisin määritysvirhe on koneen mitoitus osan pituuden mukaan ja sen heilahtelun unohtaminen. 300 mm pitkä ja 220 mm leveä työkappale tarvitsee pyörivän yksikön, joka voi tarttua siihen, kääntökuoren, joka tyhjentää pilarin, ja riittävästi Z-liikettä vasemmalle päästäkseen yläpintaan. 250 mm:n pyörivä yksikkö voi kuluttaa 200-250 mm Z-liikettä ennen kuin osa on edes kuormitettu.
1270 mm:n luokan kone automaattisella työkalunvaihtajalla on yleinen keskitie: tarpeeksi X-matkaa pyörivälle pöydälle ja takatuelle vierekkäin, tarpeeksi Z:tä pyörivän rungon tyhjentämiseen ja tarpeeksi syvä makasiini sekaporaus- ja jyrsintäohjelman lopettamiseen pysähtymättä.
Tarkista häiriöpiirustus, älä luettelokuvaa. Monissa pystysuorassa työstökeskuksissa työkalunvaihtaja ja suuri pyörivä pöytä jakavat tilan, ja maksimikääntö täydellä makasiinilla on pienempi kuin heilahdus työkaluilla, joita satut käyttämään tänään.
Pyörivä akseli on vain niin tarkka kuin tapa, jolla osaa pidetään. Keskusten välillä sopii akselit; kolmileukainen istukka tai itsekeskittyvä ruuvipenkki sopii lyhyille sylintereille; mukautetuilla pesillä varustettu etulevy sopii vaikeisiin valukappaleisiin. Jokainen valinta muuttaa sitä, kuinka suuri osa osasta roikkuu tukemattomana, ja tukematon pituus näkyy puheena.
Pyörimistarkkuus ilmoitetaan kaarisekunteina, ja tämä muunnos kannattaa tehdä käsin. Pyörivä akseli, jonka tarkkuus on 15 kaarisekuntia, mitattuna 300 mm:n säteellä, aiheuttaa noin 0,02 mm tangentiaalivirheen ennen kuin karavirhe, lämpökasvu tai työkalun kuluminen lisätään. 0,05 mm:n todellisen sijainnin huomioteksti on jo suuri osa budjetista.
Jatkuva pyöriminen lämmittää myös pyörivää yksikköä. Taulukko, joka indeksoi muutaman kerran sykliä kohti, pysyy lähellä ympäristöä; sellainen, joka interpoloi kaksikymmentä minuuttia ajautumista, ja ajautuminen laskeutuu piirteiden väliseen kulmasuhteeseen. Tätä työtä varten rakennetut koneet kantavat enemmän massaa pohjassa ja pylväässä, ja tarkkuustarina alkaa taulukon alapuolelta, kuten jäykät pohjarakenteet ja koneistustarkkuus .
Älä aio pultata pyörivää pöytää kolmiakseliseen koneeseen myöhemmin. Ohjaus tarvitsee neljännen akselin käytön ja johdotuksen, geometria on tarkistettava uudelleen, ja jälkimarkkinoiden pyörivät yksiköt voivat vaikeuttaa takuuta ja huoltoa. Jos osaperhe on todellinen, tilaa akseli koneen mukana.
Koska neliakselinen pystysuora työstökeskus on pikemminkin konfiguraatio kuin luettelonimike, suunnittelusyvyydellä on yhtä paljon merkitystä kuin teknisillä tiedoilla.
Jiangsu Chuangjia Machinery on yksi rakentaja, jolla on tällainen vertikaalinen integraatio. Se perustettiin vuonna 2000 pintahiomakonevalmistajaksi ja nyt osana Nantong Zhongnan Intelligent Technology -konsernia, ja se ylläpitää noin 100 000 neliömetrin tuotantopuistoa, jossa on yli 380 työntekijää, mukaan lukien 30 vanhempi insinööri ja 20 T&K-insinööriä, ja sillä on oma valimo, peltipaja ja maalaamo sekä koneistus ja kokoonpano.
Sen pystysuora koneistuskeskusalue kattaa mallit ZNL1160, ZNL1270, ZNL1580 ja ZNL1890 sekä mallit ZNV1160, ZNV850 ja ZNV855, joissa on ZNL1270 ja ZNV855 määritellyt automaattiset työkalunvaihtajat. Sama konserni rakentaa myös portaali- ja vaakatyöstökeskuksia, kierrekeskuksia ja tarkkuuspintahiomakoneita.
Hyödyllinen testi tehdasvierailun aikana: kävele valimosta koneistuslaiturille linjauspenkkeihin poistumatta työmaalta. Omat valut ja sisäinen kohdistus antavat neliakselisen kokoonpanon säilyttää saman geometrian standardin kuin saman koneen kolmiakselisessa versiossa.
Osta neljäs akseli, kun osaperhe on todellinen, erät toistuvat ja työkappaleeseen voidaan tarttua pyörivän akselin ympäri. Määritä se tilausvaiheessa yhdessä pyörivän yksikön, takatuen ja ohjausvaihtoehtojen kanssa sen sijaan, että käsittelet sitä myöhemmin lisättävänä lisävarusteena.
Käytä sitten määrittelytyötä siellä, missä se näkyy osassa: kääntöhalkaisija, jäljellä oleva Z-liike, työkalun välys ja kaiken pöydän alla olevan jäykkyys. Tee ne oikein, ja neljäs akseli tekee sen, mitä sen oli tarkoitus tehdä, eli yksi asetus, yksi peruspiste ja toleranssi, joka säilyy toisessa pinnassa.

Tämä koneistuskeskussarja on kiinnitetty A-muotoon vaikuttavapylvääseen, työpöydän liikkuva rakenne, perusosien korkea jäykkyys, liikkuvien osien k...
Katso tiedot
Tämä koneistuskeskussarja on kiinnitetty A-muotoon vaikuttavapylvääseen, työpöydän liikkuva rakenne, perusosien korkea jäykkyys, liikkuvien osien k...
Katso tiedot
Sänky käyttää käänteistä T-rakennetta, pöytä liikkuu ympäri (X-akseli), päätuki liikkuu ylös ja alas (Y-akseli) ja pylväs liikkuu edestakaisin (Z-a...
Katso tiedot
Sängyssä on positiivinen T-rakenne, pöytä liikkuu edestakaisin (Z-akseli), päätuki liikkuu ylös ja alas (Y-akseli) ja pylväs liikkuu vasemmalle ja ...
Katso tiedot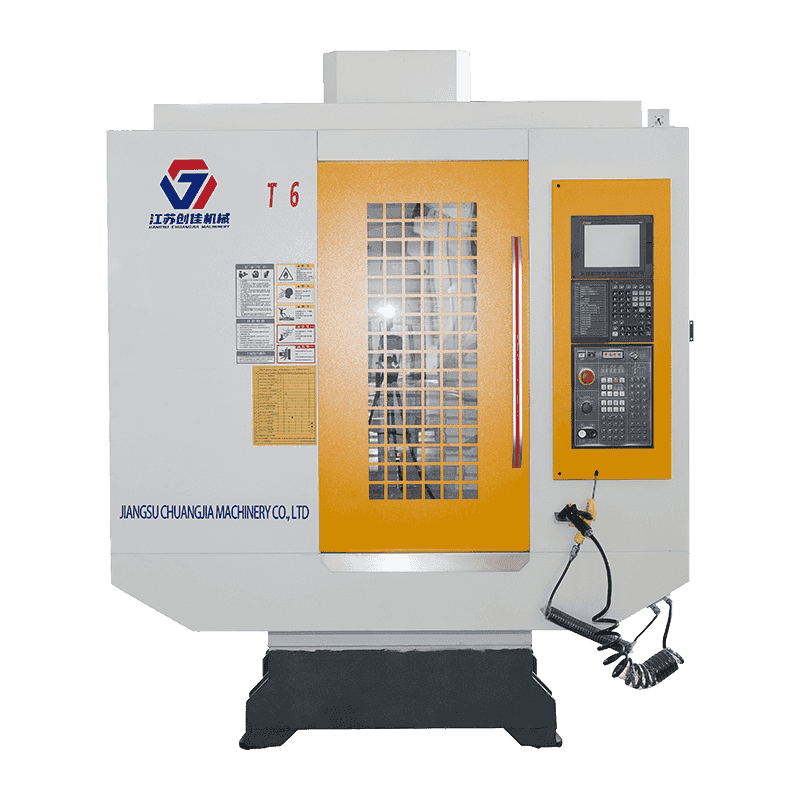
Poraus- ja kierteityskeskuksella ZN-T6 on helppokäyttöisyys, korkea luotettavuus, erittäin korkea kustannustehokkuus, ja sitä on lisättävä yleisess...
Katso tiedot
Poraus- ja kierteityskeskuksella ZN-T8 on helppokäyttöisyys, korkea luotettavuus, erittäin korkea kustannustehokkuus, jota on eniten yleisessä teol...
Katso tiedot
Työstökone soveltuu erityisesti erilaisten metallimateriaalien, kuten tasojen, askelmien ja erityismuotojen, tarkkuushiontaan, ja sitä käytetään la...
Katso tiedot
Varustettu yhdellä pystysuoralla ja yhdellä vaakavaihteella, lähtövääntömomentti on suuri, leikkausvoima on vahva. Kiinni jälkeen ylätasolla ja siv...
Katso tiedot
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.